为什么工艺安全如此重要?
从合成新的原料药 (API) 到开发新型聚合物,化学反应及其产物在我们生活的世界中占据着核心地位。将这些产品推向市场所面临的最大挑战之一就是放大:将小规模的实验室合成依次推进到中试装置,再到全规模生产。
众所周知,化学工艺放大涉及诸多安全风险,其核心在于散热行为随规模而变化:
- 许多反应是放热反应。在实验室环境中,由于规模较小,这些热量可以迅速散失到周围环境中。然而在放大时,反应可能需要额外的主动温度管理,才能确保反应条件安全。
- 在某些操作条件下(包括大体积储存),反应中的组分可能变得不稳定,从而带来需要加以管理的额外危害。
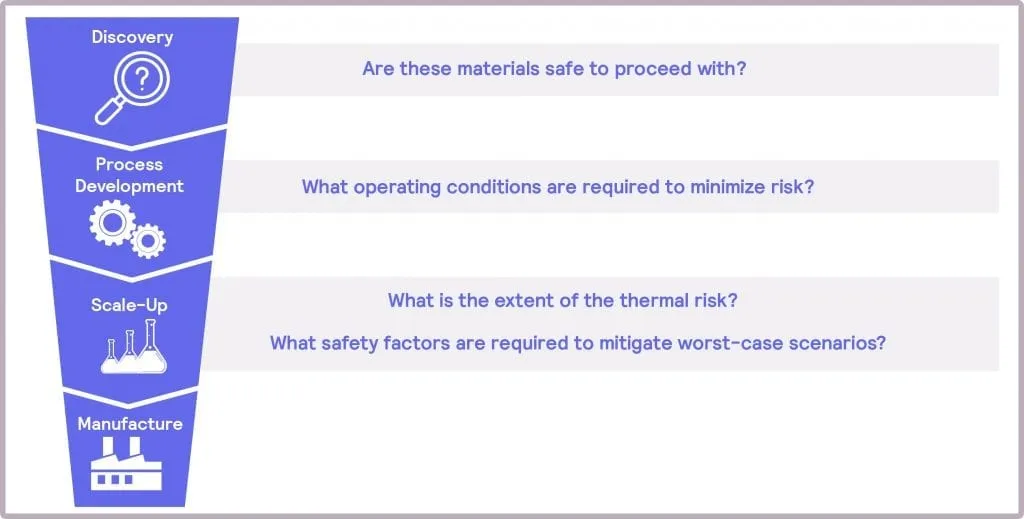
放大相关的风险如果不加以处理,可能导致危险甚至致命的后果。因此,在产品开发的每个阶段都必须对热危害和压力危害进行考虑、识别、评估和缓解。为实现这些目标,需要回答一系列问题,而这些问题取决于放大过程所处的阶段(图 1)。通过从最早阶段就将安全设计融入产品开发——也可以称之为“本质安全设计”(Safety by Design)——便可确信放大至生产过程中的相关危害能够得到妥善应对。
如何将工艺安全融入开发流程?
在开发流程中采用本质安全设计方法,可同时带来安全和成本方面的收益。
- 总体而言,工艺安全放大遵循四个主要阶段:
- 筛查潜在危害
- 评估主反应,包括可能发生的非预期副反应
- 评估“假设”最坏情况,并据此实施缓解和控制策略。
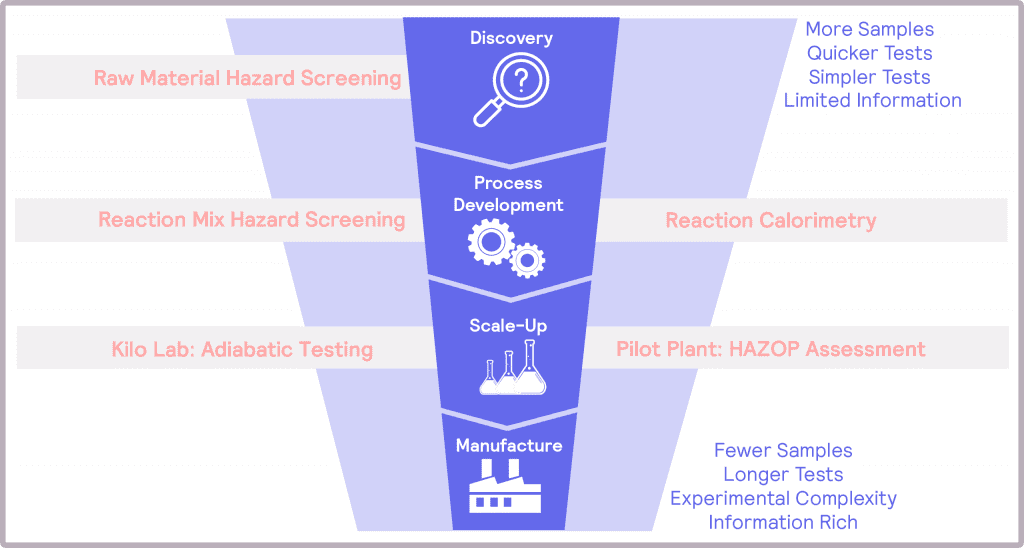
这些步骤自然对应于产品开发漏斗。在漏斗顶部,由于样品数量众多,测试需要简单快速,此阶段所能提供的信息可能相当有限。到了漏斗底部,不理想的候选物已被淘汰,需要获取更多信息。此阶段的测试耗时更长,实验复杂度也高于发现阶段。
在工艺开发阶段,目标分子已经确定,其合成路线也已确定。此阶段的工作是开发和优化工艺,为规模化生产做准备。就安全而言,需要评估并理解预期的主反应,同时识别因操作条件而可能产生的额外热危害和压力危害。例如,非预期的副产物可能比目标产物更不稳定。
在放大过程中,需要评估不同操作条件对危害的影响,并利用这些信息从安全角度优化条件。最后,在操作条件得到优化、潜在危害已被识别之后,就需要在全规模放大之前评估这些危害的严重程度。
H.E.L 工艺安全解决方案
要确保化学工艺的安全放大,就必须在从发现到放大的整个产品开发流程中充分考虑工艺安全。
在工艺开发阶段,了解所选合成反应的危险程度,以及工厂冷却能力是否足以缓解这些潜在危害,至关重要。在认识反应本身时,热危害筛查和反应量热都发挥着重要作用。进入放大阶段后,重点日益转向已识别危害的实际严重程度,以便相应地优化工厂安全设计。此时,绝热测试和 HAZOP(危险与可操作性)分析就显得尤为重要。这些考量汇总于图 3 所示的产品开发漏斗中。
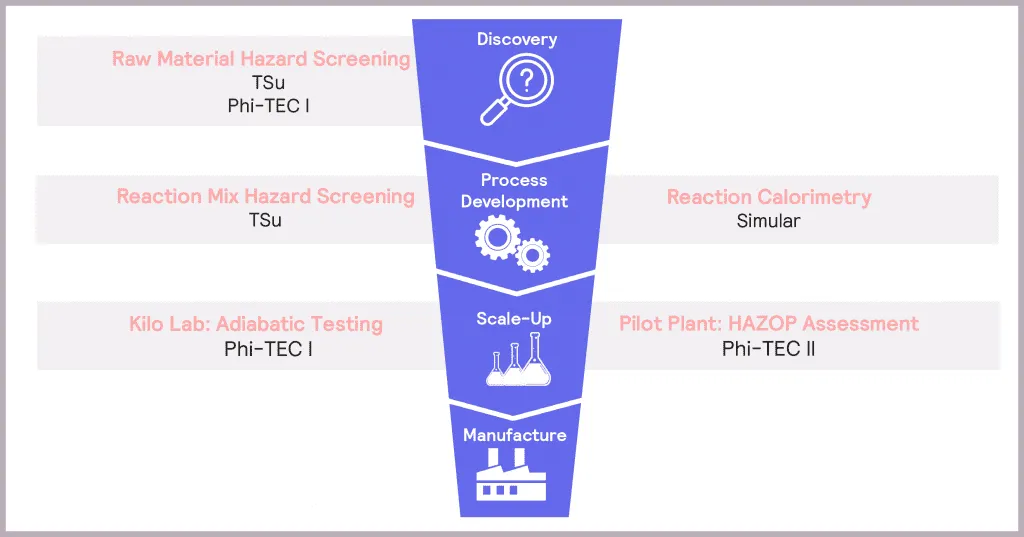
将安全作为产品开发不可或缺的组成部分——在工艺的每个阶段借助多种工具来识别、评估并缓解潜在危害——可确保以成功、高效的路径将产品推向市场。
发现阶段
早期原料危害筛查如何加快决策过程?
在开发前端对原料进行快速危害筛查,可以更早地决定如何开发目标反应和合成路线。
在产品开发早期就了解原料是否可能存在热稳定性问题(例如产生不凝性气体,在放大时可能带来爆炸风险),至关重要。
需要回答的关键问题包括:
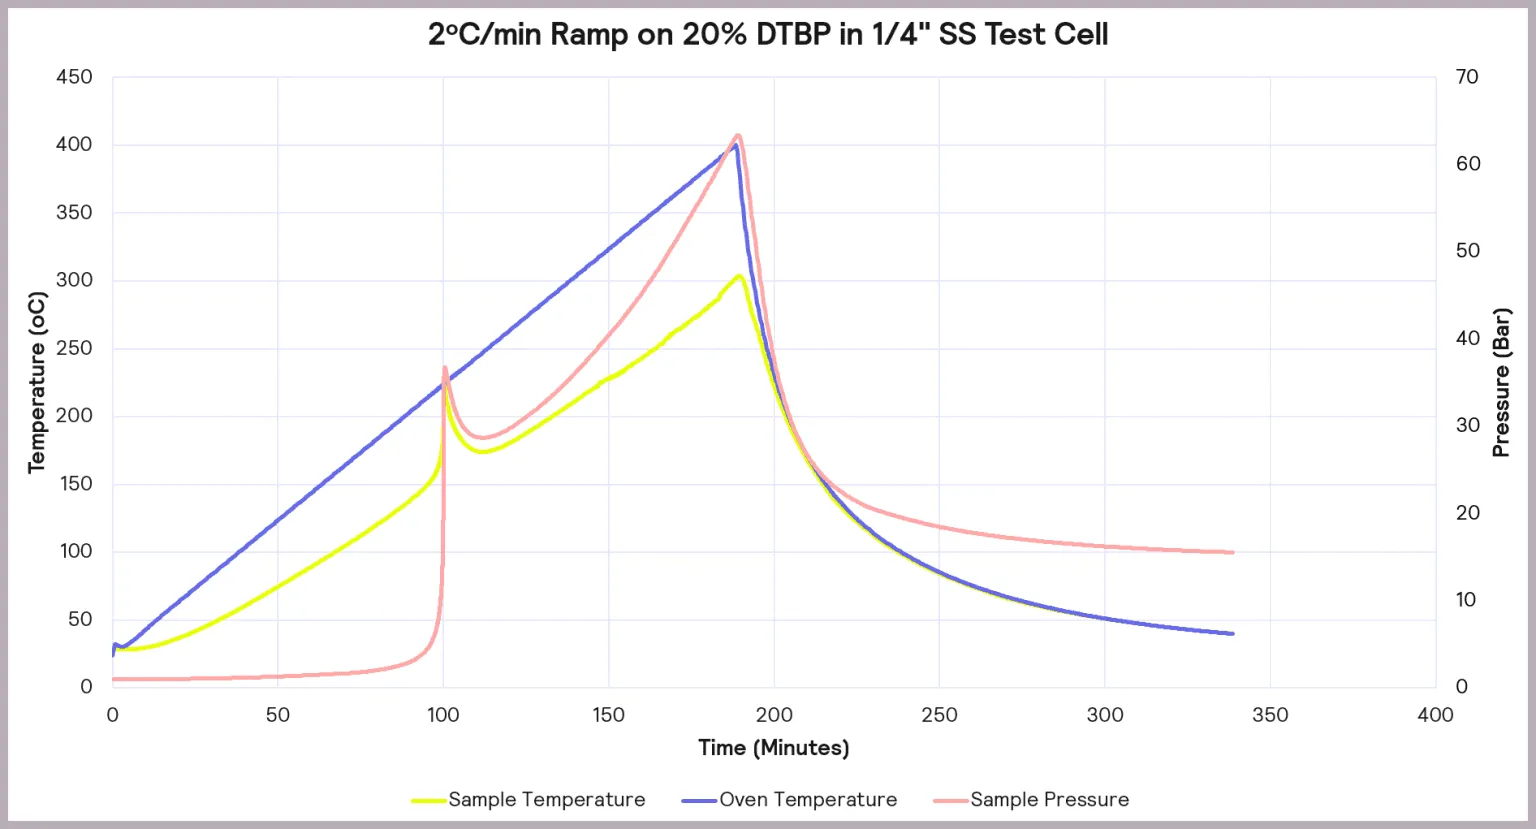
- 原料的热分解特征如何?特别是,原料的分解是否在“较低”温度(起始分解温度)下就开始显著加剧?如果目标合成反应因初始放热事件而达到该起始温度,就可能导致反应温度进一步升高,引发二次热失控。
- 放热事件期间压力变化速率是否很快?如果是,则表明该反应物在热失控期间可能带来超压危害。
微量量热通常用于对原料的热性质进行快速筛查评估,其中差示扫描量热法 (DSC) 是常用方法。DSC 是一种热分析技术,测量使样品和参比物升温所需热量之差随温度的变化。然而,该方法无法提供压力变化这一关键信息,而压力变化对于评估超压危害至关重要。此外,该方法还面临一个难题:并非总能获得具有代表性的样品。对于纯净的原料而言,这一问题影响较小,尤其是在只需初步评估是否继续使用该物料时。然而,当转向反应混合物筛查并深入工艺开发、需要对更大样品量进行快速筛查时,这一问题就变得更加突出,对于混合不均的样品和浆料尤其如此。
解决方案
该款TSu(热筛查装置)可同时记录压力和温度数据,从而对目标化学反应进行深入表征。在工业过程中,温度和压力都可能带来危险:高温设备可能导致烧伤等伤害,而超压设备则可能引发致命爆炸。 基础参数,例如分解起始温度 (Td) 和压力上升速率等,均可轻松测定,从而对所用物料进行危害评估,并提供关键信息,助力工艺安全。 该装置设计紧凑、易于使用,同时允许用户 使用更大的样品量, 因此,可为生产规模提供更准确的模型.其温度范围宽,可轻松测定分解起始温度. TSu样品周转迅速,使其成为一款经济高效的设备,可降低运行成本。
工艺开发
理解目标反应
此阶段需要获取的关键信息包括:
- 反应释放的能量是多少?
- 生产装置需要多大的冷却能力才能维持等温反应?
- 在没有冷却的情况下,随后的温升是多少?
化学反应是反应物转化为产物的过程,在此过程中会与环境发生热交换。放热反应会释放能量,吸热反应则会吸收能量。理解这一转化过程的热力学性质至关重要。对于吸热反应,如果不提供外部能量,反应进程可能非常缓慢,导致效率低下;而另一方面,如果化学过程是放热的,则可能伴随高温或高压等风险。
量热仪可用于表征化学反应。如果要在反应中保持温度恒定(等温条件),就需要供给能量以维持这一条件,由此即可得知反应产生或吸收了多少能量。这些能量值呈线性放大,因此我们可以利用小规模实验中量热仪获得的数值,计算工业规模所需的能量。
例如,我们可以采用乙酸酐与甲醇的酯化反应,该反应生成乙酸乙酯和乙酸:
(CH3CO)2O + CH3OH → CH3COOCH3 + CH3COOH
这是一个放热反应,放热量为 66 kJ mol-1。可以使用 Simular 等量热仪进行测试。本例采用半间歇模式,以 2 g·min-1 的进料速率在 50 分钟内加入反应物(乙酸酐),并将温度保持在 30°C。随着反应进行,热量不断释放,冷却系统随之启动以维持恒温。下图显示了为保持反应等温而向反应器供给的功率(单位 W)、已加入的乙酸酐量(单位 g)以及释放的能量(单位 J)。
在以下半间歇酯化反应工艺示例中,在 Simular 反应量热仪的 1 L 反应器中,以 2 g/分钟的加料速率在 50 分钟内向甲醇中加入乙酸酐,同时将温度恒定保持在 30°C [1]。图 5 显示了:
- 反应功率(本质上即产热速率)[粉色曲线]
- 释放的能量 [蓝色曲线]
- 进料速率 [黄色曲线]
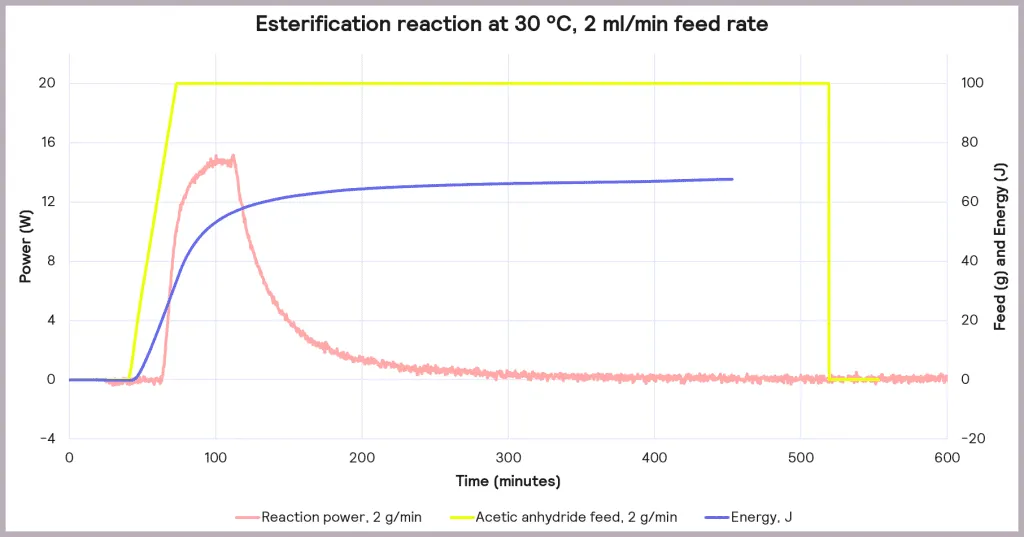
在上述条件下,可以看到反应功率最大达到 15 W。这意味着需要至少 15 W 的冷却能力才能保持该反应等温。作为初步核算,可将这些数值按比例放大:例如,该反应在 1 L 反应器中进行,那么对于 2000 L 的中试反应器,意味着较大系统至少需要 30 kW (30,000 W) 的冷却能力。
此外,反应过程中释放能量的测量值约为 66 J,且在反应器进料结束后反应仍在继续。进料停止后释放的能量为 34.6 kJ。由此可通过以下公式求得合成反应的最高温度:
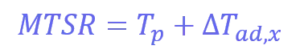
其中 Tp 为反应器温度(本例中为 30°C),∆𝑇𝑎𝑑,𝑥 为绝热温升,即与周围环境无热交换时的温度变化——因此温升完全来自反应本身。这些数值可通过另一个公式计算:
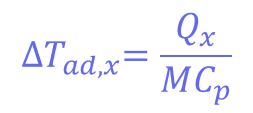
其中 mCp 为各组分的热容量(质量乘以比热容),其值为 326 J°C-1。这意味着反应器内的绝热温升为 106°C,因此总 MTSR 为 136°C。∆𝑇𝑎𝑑,𝑥
由此可见,反应量热能够测量目标反应过程中释放的热量,进而用于计算将系统保持在目标反应温度 Tp 所需的冷却能力。
解决方案
Simular 可测量反应释放的能量,进而帮助您计算保持反应等温 (Tp) 所需的工厂冷却能力,以及反应可能达到的最高温度,从而帮助预测风险、降低危害。因此,Simular 可用于探索和设计更安全的反应条件,从而促进安全操作的优化,将工艺风险降至最低。
识别和理解分解反应与二次热失控(非预期反应)
量热技术可以帮助我们表征目标化学反应:维持等温条件所需的功率、无冷却时的失控反应,以及反应器可能达到的最高温度。
然而,在许多情况下,部分试剂或产物可能发生后续化学反应,从而出现额外的反应。由于目标反应进行导致温度升高,这些副反应的速率可能呈指数级增长。在这些副反应中,分解反应尤为值得关注。分解反应是指一种反应物分解为两种或多种产物的化学反应。
如果 MTSR 高于反应混合物中某一组分的起始温度 (Td),就很可能发生二次热失控。起始温度可定义为开始检测到分解反应时的温度。这一情形如图 6 所示。
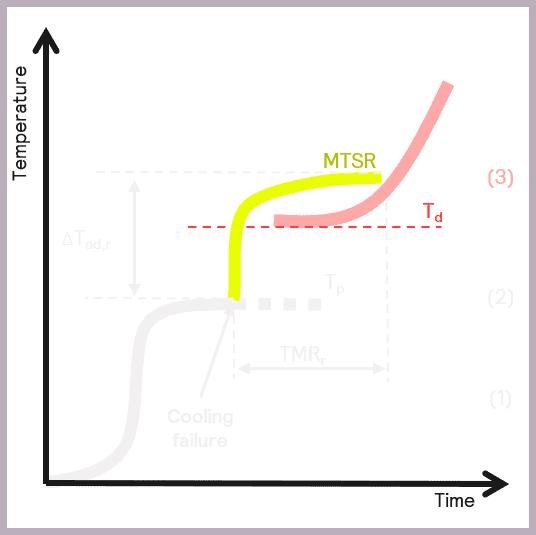
如前所述,MTSR 通过反应量热估算,而物料的起始温度则使用热筛查装置 (TSu) 等热筛查工具测定。
采用绝热量热可以测定更准确的起始温度。尽管如此,在此阶段通常认为使用更简便的热筛查工具就已足够。TSu 能够对反应混合物的代表性样品进行筛查,并可靠地测定反应中间体和产物的起始温度。此外,还需要对反应废物流进行热稳定性研究,TSu 的等温稳定性筛查功能同样可以满足这一需求。正如识别反应过程本身的危害十分重要一样,了解所生成的废物是否存在长期稳定性问题也同样重要,以便同样对这些问题加以缓解。
如果发现存在发生二次热失控的风险,就必须测定分解反应/二次反应的绝热温升,从而评估应急冷却能力是否足以应对温度的上升。
由于该反应涉及二次热失控,放大通常是一个危险的过程。因此,尽管这些参数可以通过微量量热进行估算,仍建议采用绝热量热以获得准确评估。
利用所收集的数据,可以按照 Stoessel [2] 提出的方法对反应的危险度进行分级,作为一种可行的危害评估方式,如图 7 所示。
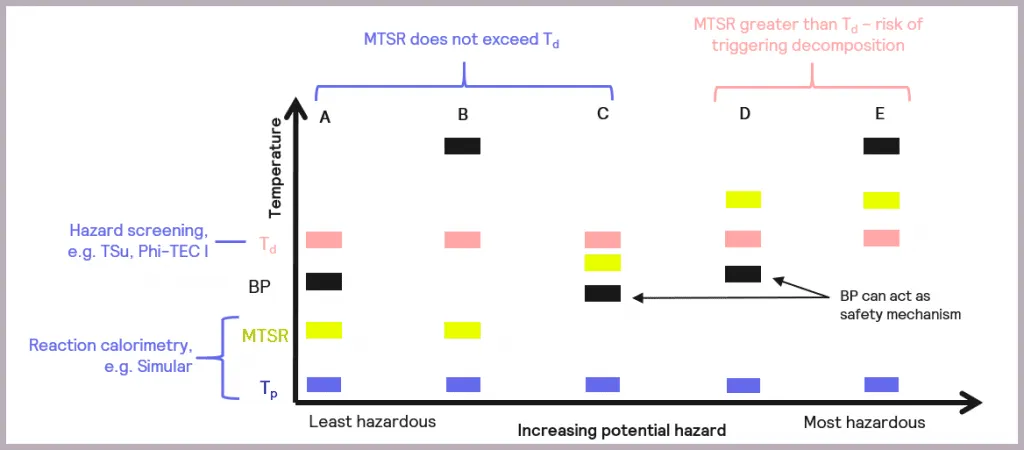
该示意图引用了图 5 中介绍的关键反应参数:
- 反应的等温温度 (Tp)
- 反应混合物中某一组分的分解温度 (Td)
- 合成反应最高温度 (MTSR)
该图还引入了另一个参数,即所用溶剂或活性化学品的沸点 (BP),因为这是考虑反应整体安全性时需要考虑的另一个因素。这些参数在温度上的相对高低顺序决定了反应的危险度。
- 情形 (A):各参数的温度顺序为 Tp<MTSR<BP<Td。这是危险性最低的反应情形,由于 MTSR 既不超过溶剂的 BP,也不超过 Td,因此无需采取特殊措施。
- 情形 (B):与情形 (A) 一样,MTSR 不超过 Td,但此时溶剂的 BP 高于 Td (Tp<MTSR< Td< BP)。这意味着与情形 (A) 不同,BP 不会对反应可达到的最高温度起到限制作用,应避免出现热累积条件。
- 情形 (C):MTSR 高于 BP 但低于 Td (Tp< BP< MTSR<Td)。这意味着需要采取风险降低措施,但溶剂的 BP 可作为反应的一种非理想安全机制。
- 情形 (D):MTSR 高于 Td,这意味着一旦系统失效,存在引发分解的风险。不过,由于 BP 低于 Td (Tp<BP<Td<MTSR),溶剂的 BP 可作为一种限制机制,防止引发分解反应。在这种情况下,需要采取风险降低措施。
- 情形 (E):与情形 (D) 一样,MTSR 高于 Td,这意味着存在引发分解的风险。但溶剂的 BP 也高于 Td,因此无法作为安全屏障 (Tp<Td<MTSR<BP)。在这种情况下,还需要采取应急控制措施,其中可能包括重新设计工艺。
尽管 Stoessel 图有助于评估反应的危险程度,但仍需谨慎使用 [3]。例如,溶剂沸点是以常压为前提的。因此,如果冷却失效后操作压力高于常压,溶剂沸点也会随之升高,从而实际上使情形 C 和情形 D 中的安全机制失效。同样,如果分解反应快速释放能量,使溶剂迅速汽化,反应器可能在工厂泄压装置启动之前就已发生超压。因此,虽然 Stoessel 图有助于开发本质更安全的工艺,但必须认识到,还需考虑更广泛的潜在危害,其中首要的就是压力。
解决方案
如果 MTSR 高于反应混合物中某一组分的起始温度 (Td),就可能引发非预期的副反应或分解反应,进而导致二次热失控。
为了更好地了解反应中的热失控风险,可以使用 TSu(热筛查装置)。TSu 支持大体积测量,能够对反应混合物的代表性样品进行筛查,并可靠地测定反应混合物中反应物、中间体和产物的起始温度。它还能对反应混合物中的压力事件进行至关重要的评估,并可用于研究反应废物流。
如何调整操作条件以降低已识别的风险?
Stoessel 图可以帮助我们了解化学工艺的风险程度,包括目标反应和二次反应(如分解反应)。Stoessel 分级确定了 5 种可能的情形,按危险程度由低到高排列。前三类的共同点在于,合成反应最高温度(MTSR——冷却失效时反应器可能达到的最高温度)始终低于分解温度(Td,即部分反应物或产物开始以可检测速率分解的温度)。对于情形 (D) & (E),则需要考虑能否通过改变反应条件、降低试剂累积量来降低 MTSR。
可通过以下几种方式解决这一问题 [1]:
- 提高反应温度
- 提高反应压力
- 加强反应混合物的搅拌
- 加入催化剂
- 降低反应物的进料速率
前四种方法会提高反应速率,从而加快试剂的消耗速率。但必须权衡随之而来的放热速率增加,并评估工厂的冷却能力能否承受这部分额外热量。
降低反应物的进料速率可以减缓试剂的累积速率,因为这实际上为反应留出了更多时间,使限速试剂在累积到危险水平之前就被消耗掉。
探究改变这些不同因素对反应的影响是十分必要的。Simular 使用户能够以这种方式开展实验,帮助确定降低热风险的最佳操作条件。例如,将乙酸酐加入装有甲醇的反应器中进行的酯化反应,可以在不同温度下进行。下面我们来分析不同的进料速率如何影响保持等温条件所需的功率以及试剂累积量。
降低进料速率
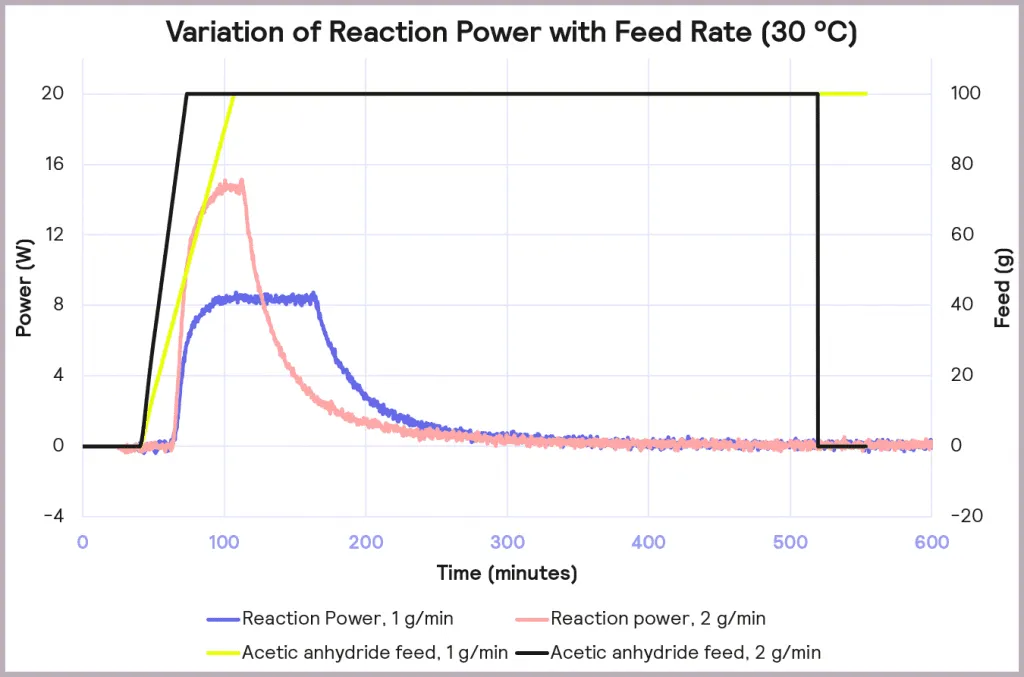
图 8 展示了在保持工艺温度 30 ⁰C 不变的情况下,将进料速率从 2 g/min 降至 1 g/min 的效果。这使得进料停止时的试剂累积量降至 32%,并将最大反应功率从 15 W 降至 8 W。最大反应功率的降低显著减少了保持反应等温、处于热控制之下所需的冷却能力。
提高温度
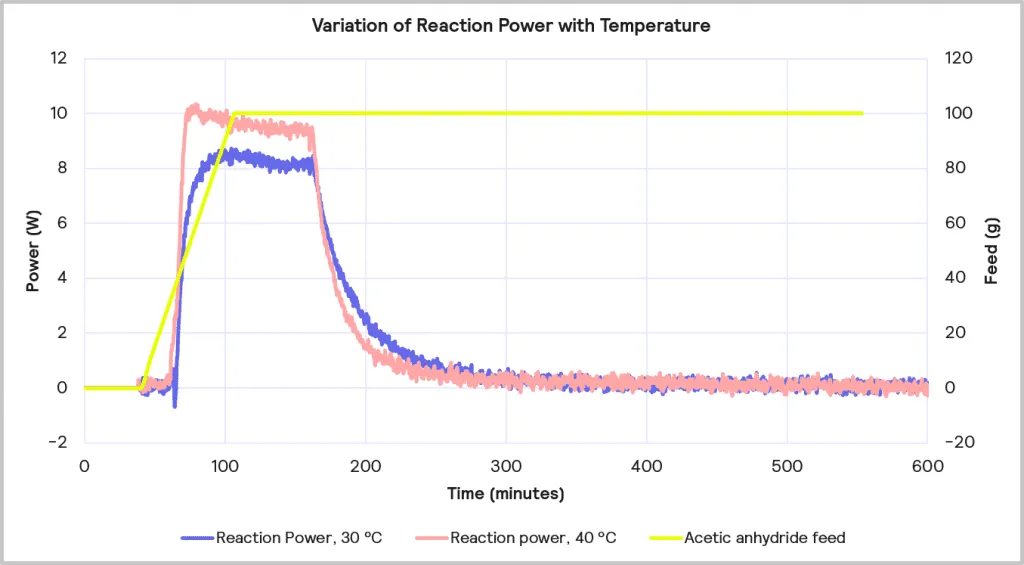
在保持 1 g/min 较低进料速率的同时,将温度从 30 ⁰C 提高到 40 ⁰C,可以进一步降低试剂累积量,其影响如图 11 所示。这使得进料停止时的试剂累积量降至 22%,但最大反应功率从 8 W 增加到 10 W。
冷却能力考量
提高反应温度引出了一个值得思考的问题:虽然升温可以减少试剂累积量、从而降低 MTSR,但一旦冷却失效并发生热失控,就需要更大的冷却能力来应对更快的放热速率。与前文相同,假设 1 L 实验室反应器首先放大至 2000 L 反应器,则在 40⁰C 下运行的反应 10 W 的反应功率,在放大后相当于需要 20 kW 的冷却能力,而同一反应在 30⁰C 下运行仅需 16 kW。因此,尽管从试剂累积的安全角度来看,1 g/min 进料速率与 40⁰C 工艺温度是理想组合,但如果中试装置的冷却能力 <20 kW,则可能需要采用较低的温度。
另一个至关重要的考量因素是冷却效率。随着反应规模的扩大,温控系统的传热效率很可能会下降,因此冷却能力可能需要相应提高。此外,还必须对冷却能力施加适当的安全系数,以确保系统能够应对意外的热事件。
理想情况下,工艺应尽可能接近加料控制型反应。在这种情形下,反应物一经加入便迅速被消耗。因此,一旦发生冷却或搅拌故障,通常只需停止进料即可防止热失控。
然而,在无法避免累积的情况下,则有必要对风险进行更详细的分析。
解决方案
Simular 可测量反应释放的能量,进而帮助您计算保持反应等温 (Tp) 所需的工厂冷却能力。它还能根据反应数据计算合成反应最高温度 (MTSR)。因此,Simular 可用于探索和设计更安全的反应条件,从而促进安全操作的优化,将工艺风险降至最低。
放大
为什么选择绝热量热?
大型反应器(如生产装置和中试装置中的反应器)表现出准绝热特性,即向周围环境散失的热量极少。这与实验室中使用的小型容器形成鲜明对比,后者的热损失要显著得多。这在放大时构成危害,因为反应产生的热量会滞留在系统内——轻则需要更多的工厂冷却,重则引发热失控。其原因在于大型容器的表面积与体积之比降低,可供散热的面积更小。
绝热量热仪在小规模系统中模拟这些大型容器。绝热量热仪通过施加经过精确建模和控制的系统升温,消除不断增加的热损失。
总体而言,绝热量热仪分为两类,分别用于放大的不同阶段。较常见的是经典的加速量热(即“ARC”型)绝热量热仪,例如 Phi-TEC I,可在放大过程的较早阶段用作额外的反应筛查工具。其所用测试池的热质量通常大于其中所装反应物的热质量,因此被称为具有高 φ (Φ) 因子。φ 因子定义如下 [1]:
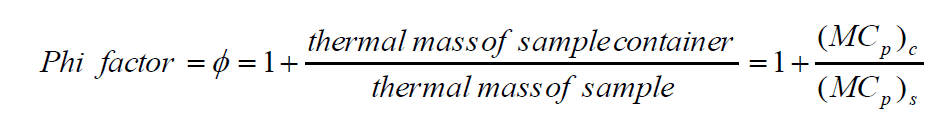
因此,这些高 φ 因子测试池所得的数据必须经过重新计算,才能将结果用于放大。
而第二类绝热量热仪(如 Phi-TEC II)则采用低热质量测试池。这使 Phi-TEC II 能够更真实地模拟工厂规模的绝热失控,所生成的数据可用于确定生产规模下需要采取的安全措施。因此,它通常用于放大的最后阶段——此时所有其他安全基准均已探讨,但唯一可行的途径是让失控过程继续发展。
经典的“ARC”型绝热量热仪介于工艺开发早期使用的基础筛查工具与最终放大阶段使用的先进低 φ 因子绝热量热仪之间。相应地,与 TSu 相比,使用 Phi-TEC I 进行的实验可提供更多热危害信息;而 Phi-TEC II 则能提供更为丰富的工艺信息。当初步筛查测试表明某个反应高度放热和/或具有显著的超压风险时,通常会使用 Phi-TEC I。在这些情况下,需要对潜在的热失控进行更详细的表征。
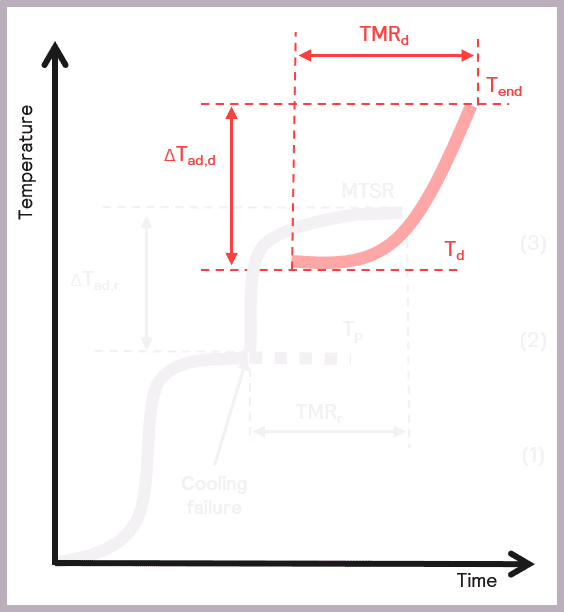
Phi-TEC I 使工艺安全化学家能够通过研究绝热条件下的放热过程,对样品进行详细评估,从而准确测定:
- 任何分解反应或副反应的起始温度 (Td)
- 任何二次热失控的绝热温升 (ΔTad,d)
- 二次热失控的最大反应速率到达时间 (TMRd)。
- 分解反应或副反应期间的压力上升
其中部分参数如图 10 示意。
Phi-TEC I 可直接测量样品温度,并配备对热变化响应迅速的保护加热器,从而确保完整追踪放热事件,并维持准绝热条件。
然而需要注意的是,所测得的压力变化速率和最高温度不太可能代表工艺规模下的实际情况,尤其是当反应产生气体、体积因素变得重要时。采用低 φ 因子测试池进行绝热测试,可以获得这些参数的代表性数值。
解决方案
在工艺放大时,准确掌握放热事件的信息是
充分了解热失控风险严重程度的关键。Phi-TEC I 可直接测量样品温度,对热变化响应迅速,能够准确追踪放热事件并维持所需的绝热条件。
从中试装置到生产:模拟工厂条件,为安全控制因素提供依据
在最终放大至生产之前,必须充分了解需要哪些安全控制因素来缓解最坏情况。能够在实验室中全面模拟生产条件下的热失控危害,是理解工艺、确保在生产前规划并落实适当安全措施的有效途径。
使用采用低热质量(即低 φ 因子)测试池的绝热量热仪(例如 Phi-TEC II),意味着反应及失控过程中产生的热量只有极少部分用于加热测试池。由此可以模拟大型工厂的反应条件,所达到的最高温度 (Tend) 和压力上升速率能够代表工厂规模事故中预期会出现的情况。所获得的动力学数据可用于计算失控的绝热温升 (ΔTad,d) 以及分解反应的最大反应速率到达时间 (TMRd)。与高 φ 因子的绝热量热仪不同,反应速率不会因测试池的高热质量而受到抑制,因此几乎无需进行数据处理来补偿测试池造成的热损失。
比较不同反应情形
Phi-TEC II 还可以模拟并比较不同的反应情形。在前文介绍的示例中,释放能量最多的最坏情况是等摩尔量的醇与酸酐发生反应。
温度
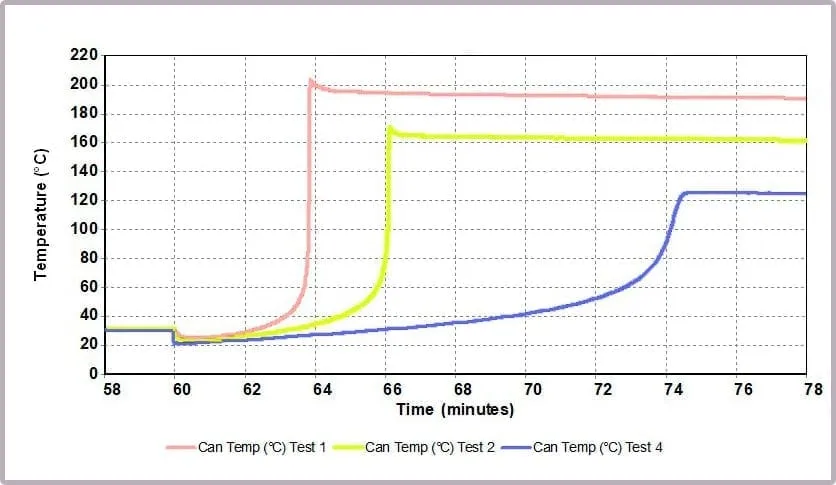
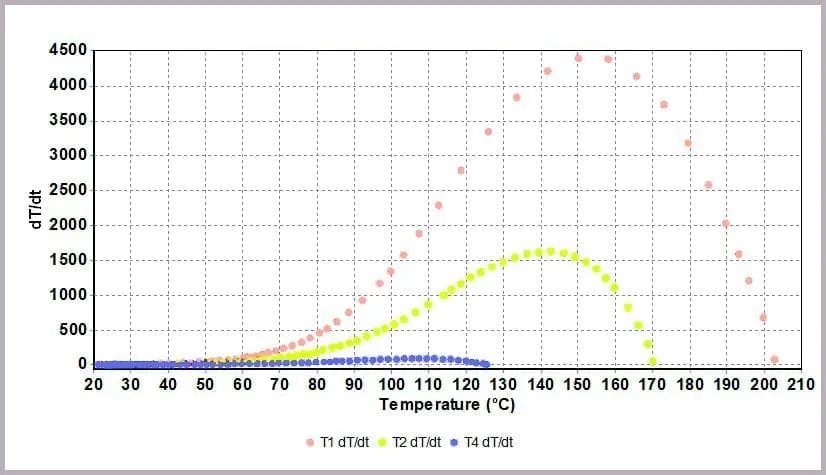
比较温度结果可以看出,由图 11a 可知,将酸酐用量减半,可使最高温度从 200⁰C 以上降至 170⁰C,并缩短达到该温度所需的时间。通过温升速率对温度作图(图 11b)可以进一步突出这一变化:当酸酐用量减半时,最大温升速率从 4000⁰C/min 降至略高于 1600⁰C/min。
这些反应是在绝热条件下,使用 Phi-TEC II 及低 φ 因子测试池进行的。描述放热事件的参数(MTSR、TMR、ΔTad、Tend)高度代表了工厂规模事故中预期会观察到的情况。
压力
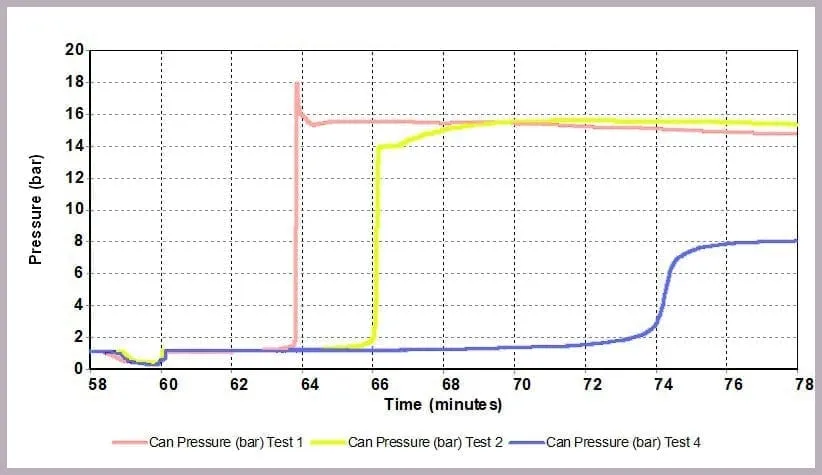
如图 12 所示,压力数据也呈现类似的效果:当酸酐用量减少时,所达到的最高压力降低,压力上升速率也随之减缓。在本例中,较低的压力上升直接源于较低的温度。
安全考量
数据表明,在最坏情况下(化学品混合后),反应仅需约 3 分钟就会失控直至反应完全,在此过程中:
- 温度达到约 200⁰C
- 压力达到 16 bar
- 温升速率峰值达到 4000⁰C/min。
相比之下,将酸酐用量降至醇用量的四分之一时,事故需要 12 分钟才达到最恶劣条件,且这些条件降低为:
- 最高温度 125⁰C
- 最高压力 8 bar
- 温度变化速率峰值 150⁰C/min。
这是因为醇的比例较高,起到了热稀释剂的作用,从而使最终温度更低、最终压力更低,所观察到的温度和压力上升速率也更低。
随后,这些信息可用于选择合适的反应器类型与保护功能组合,其中可能包括:
- 应急冷却 & 蒸发冷却
- 淬灭
- 受控泄压
- 泄放口尺寸设计
因此,直接比较不同操作情形的影响,可以预先为生产装置选定必要的安全控制措施。
解决方案
Phi-TEC II 是一种更先进的绝热量热仪,支持使用低 φ 因子测试池。这意味着反应或热失控过程中产生的热量只有极少部分用于加热测试池,因此失控速率不会被削弱。
所测得的压力上升速率和最终温度 (Tend),以及计算得到的最大反应速率到达时间 (TMR) 和绝热温升 (ΔTad),均能代表生产规模事故中预期会出现的情况。因此,Phi-TEC II 能够对危害进行全面的评估和探究,便于在放大之前加以缓解。