经常有人问我们,开展泄放口尺寸计算需要哪些测试和数据。虽然每种情况都需要具体考量,但我想概述一下我通常采用的方法,或许会有所帮助。我还将很快发布一篇配套文章,详细说明为什么低 φ 因子绝热量热法是生成这些测试所需数据的理想技术。
泄放口尺寸设计需要哪些数据?
在失控反应的泄放过程中,泄放速率至少必须足以匹配压力上升速率(否则,反应器内的压力显然会继续升高)。
泄放口尺寸计算所需的基本信息包括:
1. 反应的具体数据
- 压力,
- 温度,
- 温升速率,以及
- 压升速率。
2. 泄放体系的类型
- 产气型
- 缓和型,或
- 混合型
3. 体系的流型
鉴于可能发生剧烈的失控反应,我们希望在小规模(实验室)而非全规模工厂中获取这些数据。至关重要的是,小规模下生成的任何测试数据都必须与生产规模反应器的条件相关。低 φ 因子绝热量热仪非常适合用于泄放口尺寸设计及其他应用,可提供此类相关数据。
产气型、缓和型还是混合型?
当以泄放作为安全基础时 [参考文献 1、2],需要认识到导致压力升高的机制可能来自两个因素:
-
- 产生不凝性气体——“产气型”体系;
- 随温度升高而增大的蒸气压——“蒸气压型”或“缓和型”体系。
请注意,我们还常常提到第三种机制,即“混合型”体系,它只是两者的结合——压力同时来自气体生成和蒸气压。
对于蒸气压型体系,在泄放过程中,液体会蒸发以维持反应器内的蒸气压平衡,而蒸发潜热又会产生冷却效应,从而缓和失控反应。
对于缓和型体系:
- 泄放口的尺寸设计使压力维持在恒定水平;
- 温度进而主要由气液平衡维持恒定。
如果温度恒定,反应速率基本上也保持恒定。因此,只要泄放口尺寸足够,反应就不会持续失控至越来越高的速率。(需要补充说明的是,如果溶剂或最易挥发的组分完全蒸干,失控可能会重新开始。)
此外,如果泄放压力低于反应器的最高允许工作压力 (MAWP),那么在压力达到 MAWP 之前就会发生一定程度的泄放,因此较小的泄放口尺寸很可能就已足够。
对于产气型体系,泄放时并不存在类似的冷却效应。因此,在产气型体系中,泄放口应按照反应预期的最大压升速率进行设计。
在混合型体系中,压力升高同时来自不凝性气体的生成和液体显著的蒸气压。混合型体系可进一步分为缓和型混合体系和非缓和型混合体系,在泄放口尺寸设计时可分别按蒸气压型或产气型体系处理。
流型
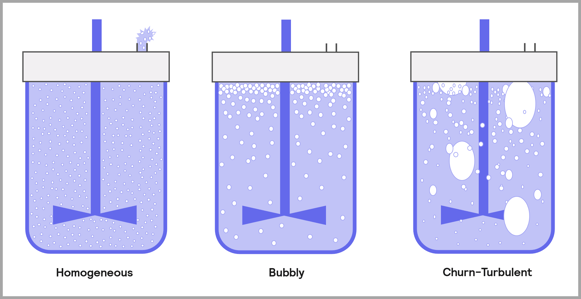
泄放口尺寸设计还需要的另一项信息是流型。泄放口的流动可能是单相气体或蒸气,而对于较大的反应器,更可能是液体与气体/蒸气的两相流。两相流型可以是泡沫流或搅混湍流 (churn turbulent),每种都有其各自的考量因素。
泄放口尺寸设计数据实验
通常,我们最多使用三项测试来生成所需数据,但往往并不需要全部进行。例如,通常会假设产气型体系为泡沫流。如果这些假设得出的泄放口尺寸合理且可行,我通常就会到此为止——进一步研究可能得不偿失。一般只有当得出的泄放口过大,或大于反应器上现有的泄放管线时,我才会进一步研究。两相泡沫流体系所需的泄放口直径必然大于搅混湍流流型,而产气型体系的失控速度也会比任何带有缓和作用的体系(无论是蒸气压型还是混合型)更快。
测试 1——失控数据
第一项测试用于确定失控反应的极端情况,以及温度和压力上升的峰值速率。该测试操作简单,在低 φ 因子量热仪中进行。关键在于选择与大规模条件下实际情况相符的放热起始温度。由于反应速率会随温度升高而加快,该温度可能高于加热-等待-搜索 (heat-wait-search) 类测试中“检测到”的起始温度。所选温度取决于失控反应是二次分解反应还是目标反应的一部分。
假设反应生成大量不凝性气体,使压力超出系统极限。在这种情况下,可以将测试池的顶部空间与一个独立的压力容器连通,从而有效增大顶部空间体积,即气相所占体积。反应将不受阻碍地进行,气体生成量和生成速率保持不变,但由于体积增大,压力升高(包括速率和实际压力)将会降低。在进行泄放口尺寸计算时,必须考虑测得压力和速率所对应的体积。当然,气体压力降低后,可能会出现蒸气压变得显著并产生冷却效应的情况,甚至导致液体沸腾溢出。为减轻这些影响,我们可以将压力容器和测试池加压至远高于液体沸点所对应的压力。
测试 2——缓和测试
如果怀疑某体系具有缓和作用,我们就会采用这项测试。测试中使用开口测试池,让反应失控直至达到设定的泄放压力点。如果反应出现缓和,物料将从测试池中排出,温度随后会因泄放的冷却效应而趋于稳定。一旦确认存在缓和并获得数据,可将压力提高到反应器的 MAWP;如果再次出现缓和,我们就获得了缓和型泄放口尺寸计算方程所需的数据。如果未观察到缓和,则可认为该体系为非缓和型,并利用失控测试的数据,采用产气型泄放口尺寸计算方程。
一种方法是在 Phi-TEC II 中使用开口测试池,将防护容器(进而将测试池)加压至设定压力。其缺点在于,一旦有物料从测试池中排出(这几乎是必然的),最好的情况也是清理麻烦并需更换保温层,而且还可能造成化学损伤或腐蚀损坏。
我发现更好的替代方案是将测试池的进料管线连接到外部压力容器上,与失控测试的做法非常相似。外部容器通过手动加压至泄放设定压力(随后再加压至 MAWP)。这样,任何离开测试池的物料都会进入一个空容器,事后清理要容易得多,尽管装置设置会稍微复杂一些。
测试 3——流型测试
该测试的原理很简单:让反应失控,然后在指定压力下打开阀门,对测试池进行泄放。我通常泄放到开口容器中,但如果容器足够大,也可以使用密闭容器。在校正顶部空间体积差异之后,需仔细选择泄放压力,使其与反应器内的最大压力生成相适应。泄放后关闭阀门,让系统冷却。冷却后取出测试池称重,以测定初始样品的剩余量。
- 泡沫流体系通常会导致几乎所有物料被排出,初始样品剩余量一般不足 20%。
- 搅混湍流流型通常剩余 40-60%;
- 单相产气型流型通常会使样品几乎 100% 留存。
在该测试中,防护容器的泄放速率可能跟不上测试池的泄放速率。在这种情况下,可能需要手动打开防护容器上的阀门,以防测试池被压溃(因为防护容器内的压力会高于低 φ 因子测试池内的压力)。
我并不太喜欢流型测试。不过,这已是在该规模下我们所能采用的最佳方法,而且它确实能给出一致的结果,并能很好地指示可能的流型。其局限性包括:
- 实际的气体生成和气泡上升速度无法直接放大;
- 泄放速率可能与全规模下的实际情况不同。
只有在我不想假设为两相泡沫流/均相流时,才会进行这项测试。
虽然可以从理论上估算流型,但准确度不太可能很高。这需要了解液体表面张力和气体黏度等参数。由于这些因素在热分解过程中不断变化,而且我们实际上也不太可能知道任一时刻的确切组成,因此建模变得极为困难。
结语
我使用 Phi-TEC II 获取泄放口尺寸计算所需的全部数据。实际的泄放管线尺寸设计需要充分理解相关的具体方法和方程。此外,还必须考虑下游管道和设备上的压力损失,这些损失会显著影响所需泄放口的尺寸。
一般来说,全规模反应器的泄放会是两相流——这必然导致所需的泄放尺寸远大于单相泄放。
尽管泄放是一种可接受的安全基础,但它可能带来其他问题,例如排放物的处置。更好的做法通常是采取其他缓解措施,并尽可能少地使用泄放。
参考文献
- “Emergency relief system design using DIERS technology”, the Design Institute for Emergency Relief Systems (DIERS) project manual, AIChE 1992, ISBN 0 8169 0568 1
- Janet Etchells and Jill Wilday “Workbook for chemical reactor relief system sizing” HSE books, Contract research report 136/1998, ISBN 0 7176 1389 5.